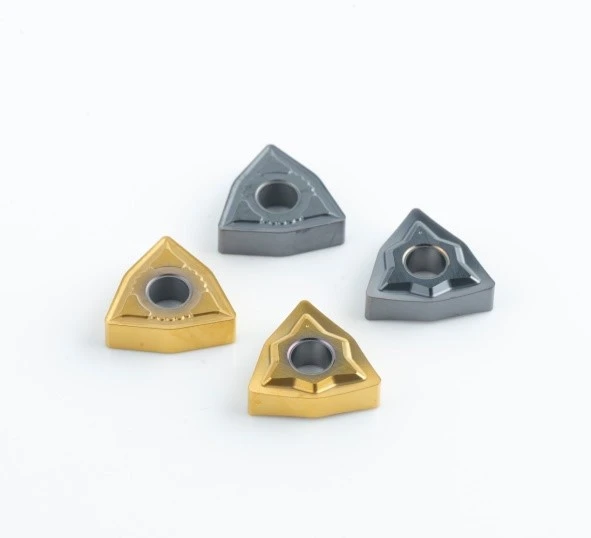
Los insertos SW Negative Serie E están disponibles en dos geometrías principales: EL y EM.
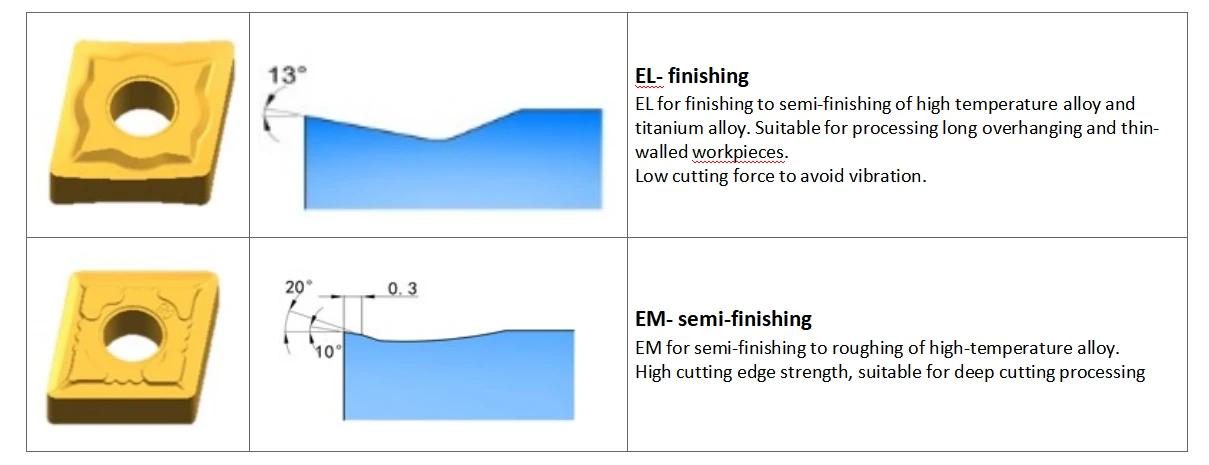
Tipos de insertos de la serie L
Cada tipo de plaquita de la Serie E se adapta a diferentes operaciones de mecanizado, desde el acabado hasta el desbaste. La siguiente tabla destaca las características y aplicaciones de cada geometría de plaquita.

Estos insertos son especialmente populares en industrias como la aeroespacial, la defensa y la energía, donde la precisión y la confiabilidad son fundamentales.
Plaquitas EL: perfectas para corte ligero de superaleaciones
Los insertos EL están diseñados principalmente para operaciones de acabado y semiacabado. Su diseño de baja fuerza de corte los hace adecuados para procesar piezas de trabajo largas y componentes de paredes delgadas. Estos insertos ofrecen un filo afilado que minimiza la vibración y reduce el riesgo de dañar la herramienta. La geometría de las plaquitas EL garantiza un control estable de la viruta y acabados superficiales suaves, lo cual es crucial cuando se trabaja con materiales difíciles de mecanizar como aleaciones de titanio y superaleaciones de alta temperatura.
Como señalaron Wang & Li (2019)[2], las fuerzas de corte bajas son esenciales para mantener la precisión dimensional y evitar la vibración al mecanizar geometrías delicadas o complejas. El diseño exclusivo de las plaquitas de la serie EL reduce significativamente estos desafíos y ofrece una acción de corte precisa que mejora la calidad del mecanizado.
Plaquitas EM: alta resistencia al corte para mecanizado profundo
Para operaciones más exigentes, como semiacabado y desbaste, las plaquitas EM son la solución ideal. Presentan una alta resistencia del filo, lo que es ideal para cortes profundos en aleaciones de alta temperatura. Las plaquitas EM proporcionan un equilibrio entre resistencia y filo, lo que garantiza una eliminación eficaz de la viruta incluso con fuerzas de corte elevadas. Su capacidad para funcionar bajo cargas térmicas elevadas y condiciones de corte agresivas los hace indispensables para aplicaciones como el mecanizado de superaleaciones.
En un estudio realizado por Guo & Liu (2020)[3], se descubrió que las plaquitas EM sobresalen en el mecanizado de materiales de alta temperatura como GH4169 (una superaleación a base de níquel), ya que mantienen un filo estable y resisten eficazmente el desgaste en entornos de mecanizado hostiles.
alcance del procesamiento
La geometría EL es adecuada para cortes ligeros de superaleaciones.
La geometría EL es adecuada para corte medio de superaleaciones.
Plaquitas de torneado para materiales difíciles de mecanizar
Estudio de caso: Mecanizado de GH4169 utilizando plaquitas EM
Un ejemplo práctico del rendimiento de la plaquita EM se puede ver en el mecanizado de GH4169, una superaleación de alta temperatura. Para esta tarea, se utilizó el inserto CNMG120408-EM (grado GST7115) en las siguientes condiciones:
|
Insertar |
CNMG120408-EM |
|
Calificación |
GST7115 |
|
Material |
GH4169(HB350-400) |
|
Velocidad |
Vc=30m/min |
|
Alimentar |
de =0.15mm/r |
|
Profundidad |
aprox=1mm |
|
Enfriamiento |
Emulsión base agua |
|
Tipo de mecanizado |
Torneado semiacabado continuo de cilindros exteriores |
Tipo de mecanizado: Torneado semiacabado continuo de cilindros externos
Este caso demuestra cómo las plaquitas EM funcionan eficazmente en operaciones de corte profundo, manteniendo una excelente calidad de superficie y vida útil de la herramienta incluso en condiciones de corte agresivas.
Solicitud
La serie SW Negative E está diseñada para tornear materiales difíciles de mecanizar, en particular superaleaciones a base de níquel, otras aleaciones de alta temperatura y aleaciones de titanio. Los usuarios típicos incluyen fabricantes de ingeniería aeroespacial, energética y de precisión, donde la integridad de los componentes, la consistencia dimensional y la confiabilidad del proceso son importantes.
EL es la geometría recomendada para evaluar operaciones ligeras de corte y acabado. EM es la geometría para evaluar cuando el semiacabado o desbaste requiere un filo más fuerte.
Caso de aplicación: Mecanizado de GH4169 con plaquitas EM
Una aplicación de referencia en la página original del producto describe el semiacabado continuo de un cilindro externo fabricado con superaleación a base de níquel GH4169. El inserto utilizado fue CNMG120408-EM en calidad GST7115. Las condiciones publicadas se reproducen a continuación como referencia inicial, no como configuraciones garantizadas para cada máquina o componente.
|
Insertar |
CNMG120408-EM |
|
Calificación |
GST7115 |
|
Material de la pieza de trabajo |
GH4169 (HB350–400) |
|
Velocidad de corte |
Vc=30 m/min |
|
Tasa de alimentación |
f=0.15 mm/revolución |
|
Profundidad de corte |
aproximadamente=1 mm |
|
Enfriamiento |
Emulsión a base de agua |
|
Operación de mecanizado |
Semiacabado continuo de cilindros exteriores. |
El rendimiento en producción variará según la rigidez de la máquina, el voladizo de la herramienta, el estado de la pieza de trabajo, el suministro de refrigerante y la estabilidad de la configuración. Valide los datos de corte mediante una prueba controlada e inspeccione el desgaste, la formación de viruta, el acabado superficial y los resultados dimensionales.
Cómo elegir la plaquita serie E adecuada
La selección debe basarse en la aleación de la pieza de trabajo, la etapa de mecanizado, la calidad de la superficie requerida y la rigidez del sistema máquina-herramienta-pieza de trabajo.
Elija EL para acabado y semiacabado cuando las prioridades son fuerzas de corte bajas y control dimensional, especialmente en componentes de paredes delgadas o de voladizo largo.
Evalúe EM para semiacabado y desbaste cuando la operación requiera mayor resistencia del borde o un corte más profundo.
Seleccione entre GST7115, GST7120 y GST7130 según el material y las condiciones de corte, luego confirme la elección en una prueba de muestra.
Mantenga una configuración rígida, minimice el saliente de la herramienta, garantice un suministro adecuado de refrigerante y controle el desgaste de los flancos, el desconchado y el acabado de la superficie.
Preguntas frecuentes
La geometría EL está diseñada para fuerzas de corte bajas, lo que la hace adecuada para acabados y semiacabados, especialmente en piezas de trabajo con voladizos largos y paredes delgadas.
La serie está destinada principalmente a superaleaciones y aleaciones de alta temperatura. También se puede evaluar en busca de aleaciones de titanio y otros materiales difíciles de mecanizar después de las pruebas de aplicación.
Utilice parámetros de corte apropiados para el material y la operación de la pieza de trabajo, mantenga una sujeción estable y proporcione un refrigerante eficaz, como una emulsión a base de agua, cuando sea adecuado. Supervise el desgaste y ajuste los parámetros en función de los resultados reales.
Las plaquitas EL están destinadas al acabado y semiacabado, donde son importantes las bajas fuerzas de corte, la estabilidad del proceso y la calidad de la superficie.
Conclusión
La serie SW Negative E ofrece opciones de geometría EL y EM para mecanizar superaleaciones, aleaciones de alta temperatura y aleaciones de titanio. EL se centra en acabados y semiacabados de baja fuerza, mientras que EM ofrece una vanguardia más potente para operaciones más exigentes. Con las opciones de calidad con recubrimiento PVD GST7115, GST7120 y GST7130, los usuarios pueden evaluar una combinación adecuada para su material y condiciones de mecanizado. Póngase en contacto con SW con el material de su pieza de trabajo, el código de inserción y los parámetros de corte para analizar una solución de prueba adecuada.
Etiqueta: Insertos de torneado de carburo, fabricantes, proveedores, fábrica de insertos de torneado de carburo de China, inserciones de subprocesos de API, Insertos de carburo para roscado interno, Inserto de fresado indexable, Insertos de roscado isométricos, Insertos roscados de múltiples bordes