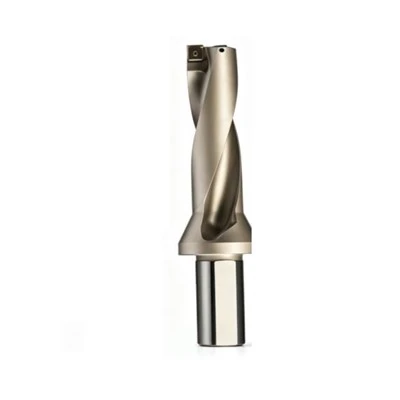
Las fresas de alto avance para bloques de motores de automóviles admiten el mecanizado en desbaste de alto avance de superficies, escalones y áreas empotradas adecuadas del bloque de motor. La geometría de corte combina un ángulo de ataque bajo con una profundidad axial poco profunda para soportar un alto avance por diente. La selección de herramientas depende del material de fundición, la tolerancia de mecanizado, el diámetro del cortador, la capacidad del husillo y la rigidez del accesorio. La configuración del cortador y la compatibilidad del inserto deben coincidir con la operación prevista.
Ventajas clave
Alto avance por diente
La geometría de alto avance admite mayores velocidades de avance a profundidades axiales poco profundas. Las tasas reales de eliminación de material dependen de la velocidad de corte, el compromiso radial y la capacidad de la máquina.
Fuerzas de corte controladas
El ángulo de avance reducido dirige axialmente una mayor proporción de la fuerza de corte. La selección adecuada de herramientas y el soporte rígido apoyan el mecanizado estable.
Bordes de corte reemplazables
Las configuraciones indexables permiten reemplazar las plaquitas desgastadas manteniendo el cuerpo del cortador. El número de filos de corte utilizables depende de la plaquita especificada.
Configuración basada en aplicaciones
Las dimensiones de la fresa, la geometría de la plaquita y las interfaces de montaje se pueden adaptar al área de mecanizado y al proceso de producción.
Aplicaciones
Desbaste del bloque del motor
Retire el material de fundición de las superficies externas adecuadas antes de las operaciones de acabado. El acceso y el acoplamiento del cortador deben adaptarse a la geometría del componente.
Fresado escalonado y de cavidades
Escalones accesibles a la máquina y áreas empotradas donde el diámetro del cortador, la trayectoria de la herramienta y la profundidad de corte cumplen con los requisitos de la aplicación.
Componentes de hierro fundido
Las aplicaciones potenciales incluyen hierro fundido gris y hierro de grafito compactado. La selección del grado de inserción depende de las propiedades del material, las condiciones de fundición y los parámetros de corte.
Mecanizado de producción
El fresado de alto avance puede contribuir a la eliminación de material en operaciones de producción repetidas. Las mejoras en el tiempo de ciclo deben establecerse mediante pruebas de mecanizado comparables.
Especificaciones técnicas
|
Parámetro |
Ejemplo de especificación |
|
tipo de producto |
Fresa de alto avance (indexable) |
|
Método de corte |
Desbaste y semiacabado de alto avance |
|
Diámetro del cortador (D) |
50 mm – 160 mm |
|
Número de bolsillos de inserción (Z) |
4 – 10 dientes |
|
Profundidad máxima de corte axial (ap) |
0,8 mm – 2,0 mm |
|
Interfaz de montaje del cortador |
Montaje del molino de eje/carcasa (métrico/pulgadas) |
|
Material de la pieza de trabajo |
Hierro fundido gris (GG25/HT250), CGI |
|
Velocidad de corte (vc) |
180 m/min – 350 m/min |
|
Avance por diente (fz) |
0,6 mm/diente – 1,8 mm/diente |
|
Ancho radial de corte (ae) |
50% a 80% del diámetro del cortador |
Configuración del cortador
Cuerpo del cortador
El cuerpo determina el diámetro de corte, la disposición del alojamiento del inserto, la interfaz de montaje y las dimensiones generales. Estas características deben coincidir con la configuración de la máquina y el espacio libre de mecanizado.
Insertar geometría
La forma de la plaquita, la preparación del filo y la calidad del carburo determinan la compatibilidad del material y el comportamiento de corte. Confirme la designación completa del inserto antes de solicitar reemplazos.
Componentes de sujeción
Los asientos de los insertos y los componentes de fijación mantienen la posición del inserto. El montaje debe seguir el procedimiento de sujeción y el par de apriete especificados.
Compatibilidad del material de la pieza de trabajo
Hierro fundido gris
Seleccione el grado de carburo según la dureza, la piel de fundición, las inclusiones y los márgenes de mecanizado.
Hierro de grafito compactado
Evalúe la calidad de la plaquita frente a la resistencia del material, la resistencia al corte y la carga esperada en el borde. Confirme las condiciones de corte a través de los datos de la aplicación.
Corte interrumpido
Las superficies de fundición y los márgenes de stock variables pueden cambiar las cargas de corte. La trayectoria de la herramienta y la geometría de la inserción deben reflejar la secuencia de mecanizado real.
Guía de selección de herramientas
Asignación de existencias
Determine el material a eliminar y las tolerancias de acabado. Mantenga la profundidad axial y el compromiso radial dentro de los límites especificados de la herramienta seleccionada.
Capacidad de la máquina
Verifique la potencia del husillo, el torque, el voladizo de la herramienta y la rigidez del accesorio antes de configurar las velocidades de avance.
Requisitos de superficie
Defina la planitud requerida, el acabado superficial y el margen de acabado restante para establecer la estrategia de desbaste.
Parámetros de corte
Seleccione la velocidad de corte, el avance por diente, la profundidad axial y el ancho radial según la geometría de la fresa, la calidad de la plaquita y el material de la pieza de trabajo.
Opciones de personalización
Diseño basado en dibujos
Proporcione dibujos de componentes y dimensiones del área de mecanizado para evaluar la geometría y el acceso del cortador requeridos.
Configuración dimensional
Revise el diámetro del cortador, la longitud total, la interfaz de montaje y la disposición de las plaquitas con respecto a la configuración de mecanizado.
Coincidencia de aplicaciones
El material de la pieza de trabajo, el stock disponible, el volumen de producción y los requisitos de acabado guían la selección de herramientas.
Revisión técnica
Confirme la viabilidad dimensional, la compatibilidad de las plaquitas y los requisitos de corte antes de aprobar la configuración para la producción.
Control de calidad
Inspección dimensional
Verifique las dimensiones críticas, las interfaces de montaje y la geometría del bolsillo de inserción con los dibujos aprobados.
Verificación de ensamblaje
Inspeccione el asiento del inserto, los componentes de fijación y las dimensiones del conjunto de acuerdo con el procedimiento de inspección aplicable.
Trazabilidad de materiales
Mantener la identificación de materiales y grados a través de los registros de producción aplicables. La documentación de inspección debe corresponder a la configuración de herramienta confirmada.
Información de pedido
Detalles de la aplicación
Proporcione el material del bloque del motor, la condición de la fundición, los márgenes de mecanizado y el tipo de operación.
Dimensiones de la herramienta
Especifique el diámetro del cortador requerido, la interfaz de montaje, la longitud total y la configuración de la plaquita.
Documentos Técnicos
Los dibujos de los componentes, las designaciones de herramientas existentes y las dimensiones del área de mecanizado ayudan a establecer las especificaciones requeridas.
Confirmación de pedido
Confirme el modelo, las inserciones compatibles, los componentes suministrados, la cantidad y los requisitos de entrega antes de realizar un pedido.
Preguntas frecuentes
P: ¿Las cortadoras de alto avance son adecuadas para el mecanizado de bloques de motor?
R: Pueden admitir operaciones de desbaste compatibles cuando la geometría del cortador, el material de la pieza de trabajo y las condiciones de la máquina coinciden adecuadamente.
P: ¿Qué materiales se pueden mecanizar?
R: Las aplicaciones potenciales incluyen hierro fundido gris y hierro de grafito compactado, sujetas a las recomendaciones de grado de inserción y las condiciones de corte.
P: ¿Cómo se seleccionan los parámetros de corte?
R: La velocidad de corte, el avance por diente, la profundidad axial y el acoplamiento radial dependen de la herramienta seleccionada, la calidad de la plaquita, la pieza de trabajo y la configuración de la máquina.
P: ¿Se pueden personalizar las dimensiones del cortador?
R: Las configuraciones personalizadas se pueden evaluar utilizando dibujos de componentes, dimensiones de montaje y requisitos de mecanizado.
P: ¿Qué información se necesita para una cotización?
R: Proporcione las dimensiones del cortador, la interfaz de montaje, el material de la pieza de trabajo, los detalles de la aplicación y la cantidad del pedido.
P: ¿Se pueden pedir insertos de repuesto por separado?
R: Las plaquitas compatibles se pueden especificar mediante la designación exacta de la plaquita, el grado de carburo y el modelo de fresa.
Etiqueta: fresas de alto avance para bloques de motores de automóviles, China fresas de alto avance para bloques de motores de automóviles fabricantes, proveedores, fábrica